
联系我们

当前位置:
融拓金属材料(广东省分公司)
广东本地新闻中心
精密钢管30Cr精密管可定制有保障
更新时间:2026-10-14 01:03:32 ip归属地:广东,天气:雾转晴,温度:23-34 浏览次数:50 公司名称: 融拓金属材料(广东省分公司)
以下是:广东省精密钢管30Cr精密管可定制有保障的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 7/kg |
| 发货期限 | 3-5天 |
| 供货总量 | 8988896 |
| 运费说明 | 电议 |
| 产品材质 | 齐全 |
| 加工定制 | 是 |
| 可售卖地 | 全国 |
| 适用领域 | 机械 化工 建材 |
| 产地 | 山东 |
| 材质 | 45# |
| 品牌 | 融拓 |
| 范围 | 精密钢管30Cr精密管有保障供应范围覆盖广东省 广州市、深圳市、珠海市、汕头市、佛山市、湛江市、江门市、韶关市、惠州市、茂名市、汕尾市、东莞市、中山市、潮州市、肇庆市、梅州市、河源市、阳江市、揭阳市、云浮市等区域。 |
以下是:广东省精密钢管30Cr精密管可定制有保障的图文视频
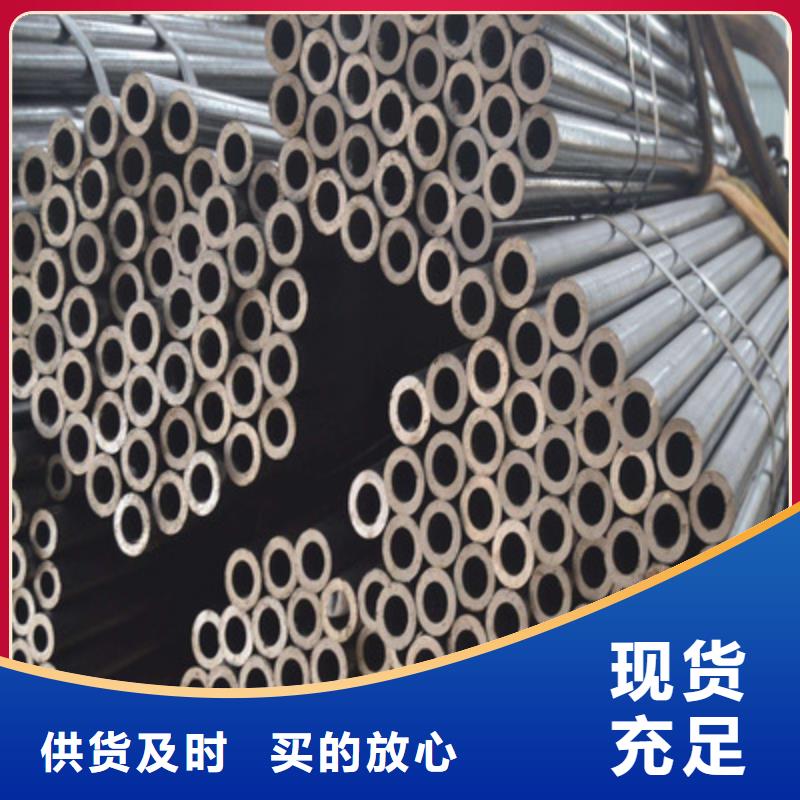

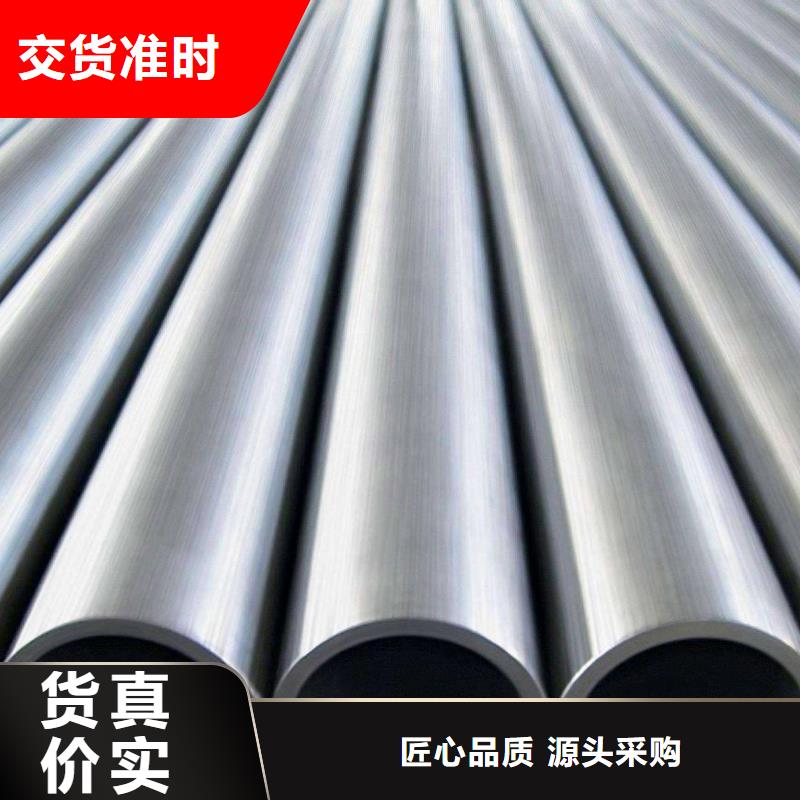
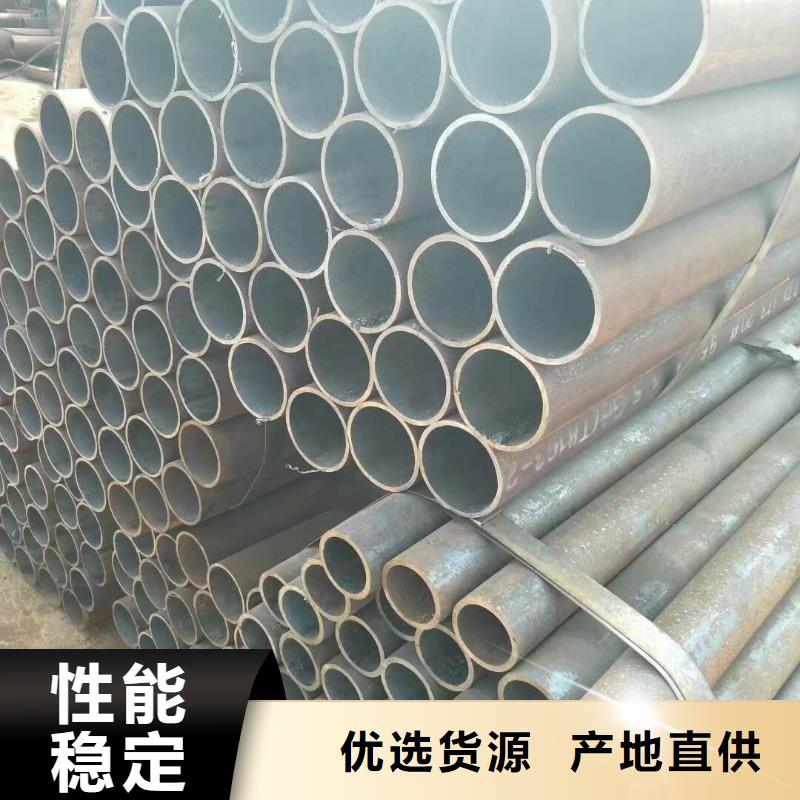
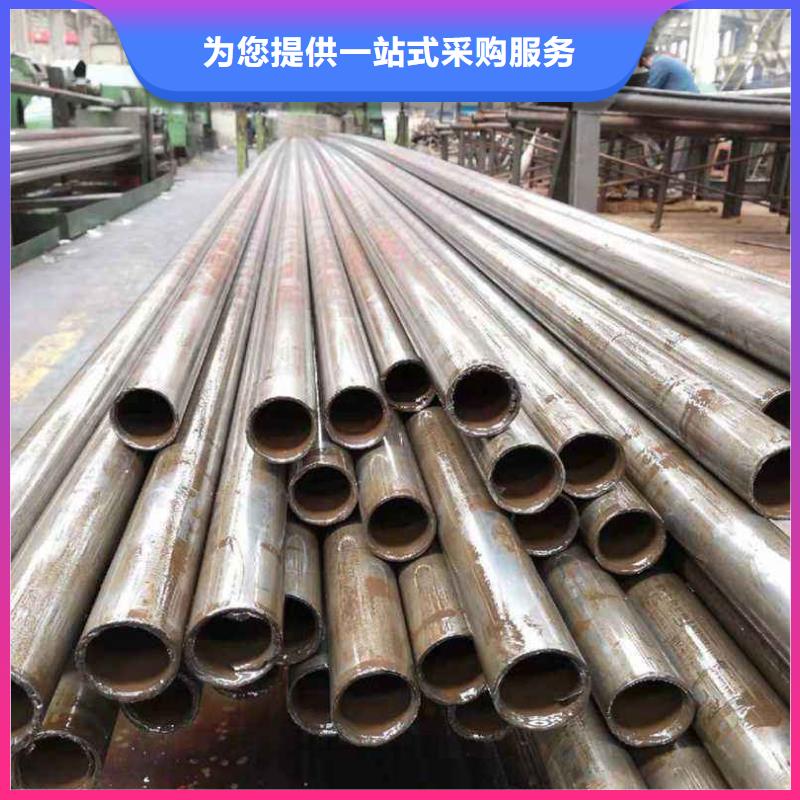
【融拓】为客户提供多样化产品,包括梅州精密无缝钢管、江门合金无缝钢管、惠州合金钢板、茂名27SiMn无缝钢管、东莞45#无缝钢管等,适配多元场景需求。您是想要在广东省采购高质量的精密钢管30Cr精密管可定制有保障产品吗?融拓金属材料(广东省分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的精密钢管30Cr精密管可定制有保障产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:张经理-【052788266888】,地址:《广东省经济开发区东昌东路当代大厦》。 广东省 广东省是中国的南大门,处在南海航运枢纽位置上。汉代时期,徐闻古港是海上丝绸之路始发港,正式翻开了中西方国与国之间海上交流史的页。到了清代,广州成为全国的对外通商口岸。改革开放后,广东成为改革开放前沿阵地和引进西方经济、文化、科技的窗口。自1989年起,广东省国内生产总值连续居全国位,成为中国经济大省,经济总量占全国的1/8。广东省域经济综合竞争力居全国。
我们诚意满满地为您制作了这部精密钢管30Cr精密管可定制有保障产品视频,旨在、多角度地展现产品的各项功能和特点。通过观看这部视频,您将更直观地了解产品的设计理念、材质选择以及独特优势。
以下是:广东精密钢管30Cr精密管可定制有保障的图文介绍

融拓金属材料(广东省分公司)
专业生产冷拔无缝钢管

冷拔无缝钢管的图文介绍
款式新颖来图定制

融拓金属材料(广东省分公司)领导秉承做百年企业,树百年品牌的远大理想,确立了“诚信、求实、制高”的企业宗旨,对 冷拔无缝钢管产品进行了长期深入的研究与开发,以先进的技术,为广大客户提供满意的服务。
我们坚信凭借技术优势,丰富的工程经验、以及服务大众的坚定决心,定能在 冷拔无缝钢管专业领域做出了令人瞩目的成绩!


精轧管技术包括连轧、精轧管、三辊轧管、CPE顶管、挤压管等。其中20#精轧管是20世纪90年代才发展起来的技术,因其英文名称为:Accuracy Rolling, 也简称为AR轧管。该技术工艺流 程短、操作灵活、钢种面宽,深受行业推崇。随着发展,该技术也出现的一定的问题。
孔型封闭性差:20#精轧管机孔型中封闭较好的变形段是轧辊喉径,从喉径处往前、往后孔型的封闭性均较差,这对轧制薄壁管不利。轧制薄壁管和极薄壁管导盘消耗量较大:在轧制D/S≥38的荒管时,宽展量大,导盘间距收小,导盘与轧辊之间的间隙小,导盘磨损量大,还容易造成导盘崩边。轧制荒管头尾削尖技术:在连轧管机上将毛管两端削尖减薄是很困难的,因为轧制压力太大,同时也没有用来改变孔型尺寸的适当时间,轧制速度太高。但在20#精轧管机组上,毛管的轧制速度约为连轧管轧机速度的1/6,在轧制管端时就由时间来改变轧辊压下以便得到所希望的管段减薄削尖,以利于张力减径提高成材率,今后,这是一个研究点。
提高芯棒限动速度:目前速度为0.08-0.30m/s。芯棒限动速度过低,芯棒与轧件内表面相对速度大,摩擦力大,芯棒磨损就大;芯棒限动速度高,则有利于金属轴向流动,提高荒管出口速度。但问题是芯棒工作辊家常,芯棒循环线加长,设备投资增加。现在分析计算表明,芯棒限动速度提高至0.08-0.41m/s是比较适合实现的。大直径钢管的生产:目前,国内设计的20#精轧管机的 规格是φ273mm机型,在几乎未加任何设备改造的情况下,轧制荒管的规格达到φ360mm。而根据对斜轧技术的研究,包括对φ720mm的辊式扩管机的研究,20#精轧管机设计φ508mm或φ530mm机型完全可能。


在广东省采购精密钢管30Cr精密管可定制有保障请认准融拓金属材料(广东省分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:张经理-【052788266888】)。